

Extrudari din aluminiu anodizat: tipuri, grade de grosime și opțiuni de aliaj
Două curse de extrudare lasă aceeași matriță în aceeași tură. Se întoarce de la linia de anodizare cu un ton uniform de șampanie; celălalt revine lăptos pe o față și mai închis de-a lungul liniei de sudură. Anodizatorul își asumă de obicei vina, dar cauza este mai des în amonte: chimia aliajului, rata de călire, starea matriței sau modul în care profilele s-au așezat pe rack.
Răspunsul scurt mai întâi: extrudarile din aluminiu anodizat nu sunt metal acoperite. Anodizarea transformă pielea exterioară a unui profil într-un strat de oxid de aluminiu crescut din aluminiu însuși, motiv pentru care finisajul rezistă la ciobire, păstrează culoarea în aer liber și poate fi vopsit, sigilat sau întărit pentru uzură. Menținerea acestui rezultat constant pe loturi depinde de deciziile luate cu mult înainte ca rafturile să intre în rezervor.
Ce face anodizarea unui profil extrudat
În interiorul rezervorului, extrudarea devine anodul într-un electrolit acid diluat. Curentul direct conduce oxigenul la suprafață, unde se leagă de aluminiu pentru a forma oxid de aluminiu. Stratul crește în metal, precum și în exterior de pe suprafața originală, astfel încât un profil finit măsoară mai mare decât extrudarea brută cu o fracțiune din grosimea acoperirii pe fiecare față. O acoperire de 20 de microni poate adăuga aproximativ 8 până la 10 microni pe parte, suficient pentru a conta pe o îmbinare prin presare sau o îmbinare glisantă.
Două detalii structurale conduc totul. Oxidul așa cum este format este poros, iar acei pori microscopici acceptă colorant organic pentru a produce șampanie, bronz, negru sau o culoare personalizată. Porii trebuie apoi închiși. Etanșarea în apă fierbinte deionizată, acetat de nichel sau un sistem rece de fluorură de nichel blochează colorantul și restabilește performanța la coroziune. Etanșarea slabă apare mai târziu: un profil care a trecut un control de pulverizare cu sare în laborator se poate decolora într-un sezon în aer liber.
De ce profilele anodizate supraviețuiesc acoperirilor aplicate
- Rezistență la coroziune: un strat de oxid sigilat corespunzător este stabil din punct de vedere chimic, iar profilele anodizate 6063 și 6061 trec în mod obișnuit câteva sute de ore de testare cu pulverizare cu sare neutră.
- Impact și abraziune: oxidul este mai dur decât aluminiul de sub el și este integral pe suprafață, astfel încât nu se poate dezlipi sau se descuață la marginea înțepată, așa cum o poate face un film de vopsea.
- Stabilitatea culorii: finisajul este anorganic și nu cretă sub expunerea la ultraviolete, așa cum fac multe acoperiri organice.
- Suprafață dielectrică: stratul anodic nu conduce electricitatea, ceea ce se potrivește cu carcasele prizei și alte profile electrice unde suprafața trebuie să izolați.
- Întreținere: săpunul blând, apă caldă și o cârpă moale refac suprafața. Fără epilare cu ceară și fără retușuri.
Două compromisuri aparțin desenului. Oxidul anodic este o barieră termică, astfel încât un radiator ar trebui să aibă doar un strat subțire de tip II, de obicei de 5 până la 10 microni, cu excepția cazului în care suprafața are nevoie cu adevărat de rezistență la uzură. Anodizarea dură la 40 până la 50 de microni supraviețuiește mult mai bine la abraziune, dar adaugă rezistență termică măsurabilă și reduce rezistența la oboseală la colțurile ascuțite. Al doilea compromis este dimensional: deoarece stratul se formează pe fiecare suprafață, piesele anodizate dure necesită toleranțe generoase și, de obicei, mascare pe filete și găuri.
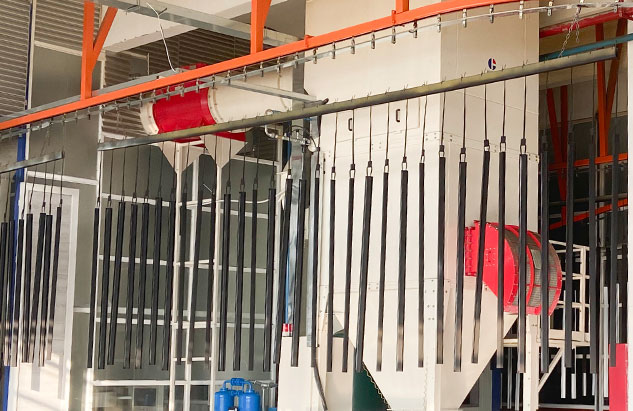 Serviciu de anodizare dură pentru componente din aliaj de aluminiu Utilizați pentru straturi groase de oxid rezistente la uzură, cu opțiuni de control al procesului, etanșare și grosime potrivite pieselor solicitante din automobile, aerospațiale, mașini și scule. Vizualizare produs →
Tipul I, Tipul II și Tipul III: Potrivirea desemnării cu taxa
Cele mai multe specificații fac referire la MIL-A-8625 sau la un standard echivalent, iar numărul de tip indică finisorului cu ce electrolit și intervalul de grosime să lucreze.
| Desemnarea | Electrolit | Grosimea tipică | Duritatea suprafeței | Unde se potrivește |
|---|---|---|---|---|
| Tip I, acid cromic | Acidul cromic | 0,0001 până la 0,0007 inchi (2,5 până la 18 microni) | Scăzut | Straturi subțiri pe părți sensibile la oboseală sau complexe, cu modificări dimensionale minime |
| Tip II, acid sulfuric | Acid sulfuric | 0,0002 până la 0,0010 inchi (5 până la 25 microni) | Moderat | Rezistenta arhitecturala, la aparate si la coroziune generala, si baza pentru majoritatea culorilor vopsite |
| Tip III, anodizat dur | Acid sulfuric, lower temperature | 0,0005 până la 0,0045 inchi (13 până la 114 microni), adesea 2 mil | Ridicat, aproximativ 400 până la 500 HV | Uzura suprafete, componente de alunecare si piese care trebuie sa reziste la abraziune |
Clasa adaugă o a doua dimensiune: clasa I înseamnă nevopsit, clasa a II-a înseamnă vopsit. Proiectele de arhitectură merg adesea mai departe și scriu o denumire AA, cum ar fi AA-M12C22A41, în comanda de achiziție, care stabilește grosimea stratului de acoperire împreună cu culoarea și luciul în loc să lase aspectul la judecata finisorului.
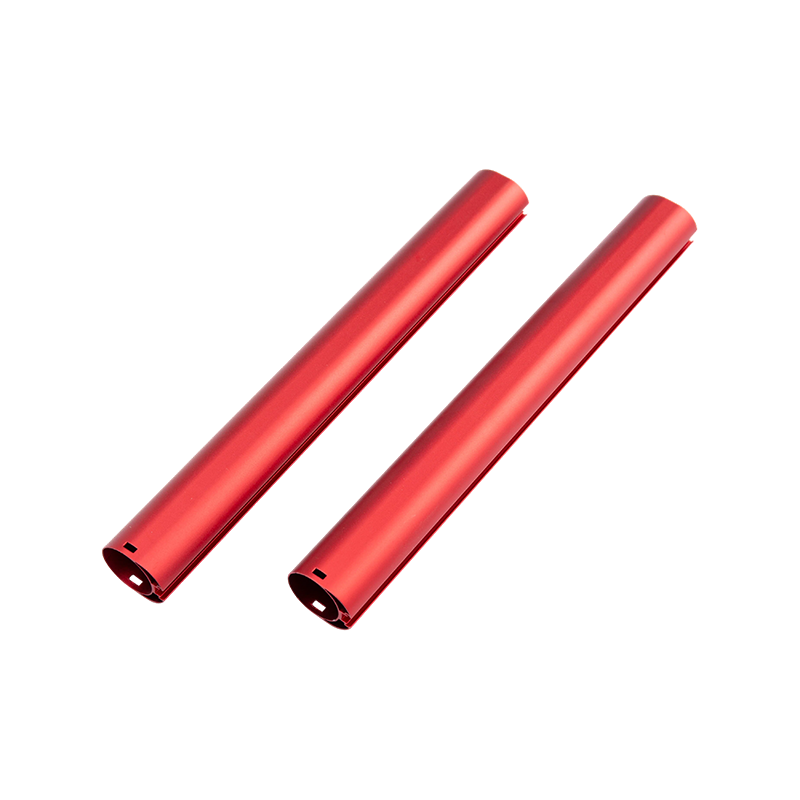
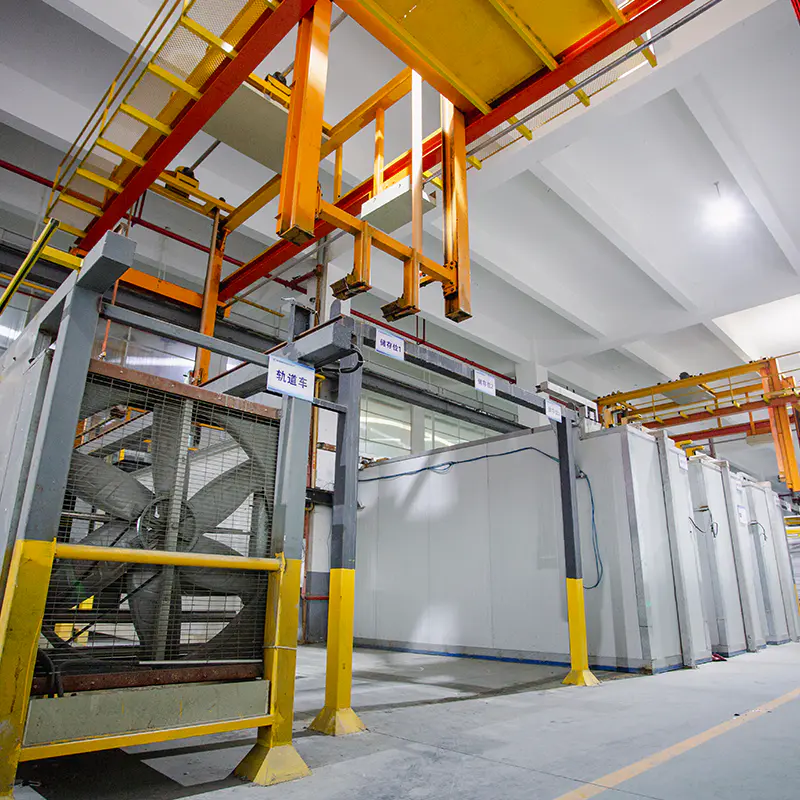 Profile de extrudare din aluminiu anodizat cu opțiuni de culoare și grosime Oferă culori alb-argintiu, negru, bronz, șampanie și vopsea secundară, mai multe grade de grosime de anodizare, fabricație și aplicații de la arhitectură la electronică. Vizualizare produs →
Alegerea aliajului stabilește culoarea înainte ca vopseaua să o facă
Anodizarea amplifică ceea ce este în aliaj. Cuprul, fierul, siliciul și manganul influențează toate tonul oxidului, astfel încât două profile care arată identic la presă pot termina la două nuanțe una de alta.
- 6063 este aliajul de extrudare cal de lucru și acceptă anodizarea sulfuric transparentă sau vopsită în mod curat.
- 6463 menține fierul și siliciul la un nivel scăzut, astfel încât anodizează mai degrabă strălucitor decât gri, motiv pentru care servește ornamente decorative și margele pentru aparate.
- 6061 este mai puternic și funcționează bine, dar elementele sale de aliaj împing stratul de acoperire către un gri mai cald, care limitează potrivirea culorilor.
- Aliajele 7xxx se anodizează, dar, în general, vor termina întuneric, iar aliajele 2xxx cu conținut ridicat de cupru sunt candidate slabe pentru lucrările decorative.
Istoricul procesului apare și în rezervor. Stingerea neuniformă, o matriță rece sau o temperatură scăzută de ieșire pot lăsa dungi și linii de curgere care rămân invizibile după extrudare și devin evidente după anodizare. Acesta este motivul pentru care procesul de extrudare și ghid de selecție a aliajelor merită citită înainte de cotarea unui profil nou, nu după ce un lot a fost respins la linia de anodizare.
Menține culoarea și grosimea constantă pe loturi
Consecvența este disciplină de proces mai degrabă decât o promisiune. Trei comenzi fac cea mai mare parte a muncii.
- O mostră fizică principală, depozitată departe de lumina soarelui și de manipulare, obișnuia să judece fiecare alergare sub aceeași lumină. Un stand de vizionare D65 și o vitrină vor fi în dezacord, iar standul este cel care contează.
- O toleranță numerică de culoare, de obicei scrisă ca o limită Delta E convenită în scris înainte de expedierea primului lot.
- Controlul lotului de colorant, cu chimia băii, concentrația de colorant, temperatura și timpul de imersie înregistrate pentru fiecare încărcătură, astfel încât o abatere să poată fi urmărită în loc să fie ghicită.
Urmele de rack merită și ele o decizie în față. Fiecare punct de contact lasă aluminiu gol, deoarece nu curge nici un curent acolo unde rack-ul atinge profilul. Pe panourile cabinelor de lift sau pe profilele cabinelor de duș, acele semne ar trebui să fie planificate pe fețele ascunse, pe întoarceri interioare sau pe capete tăiate. Găsirea unui semn de rack pe o față vizibilă după sigilare costă întregul lot.
Unde extrudările anodizate fac o treabă adevărată
Profilele anodizate își câștigă locul oriunde aspectul și durabilitatea sunt judecate împreună.
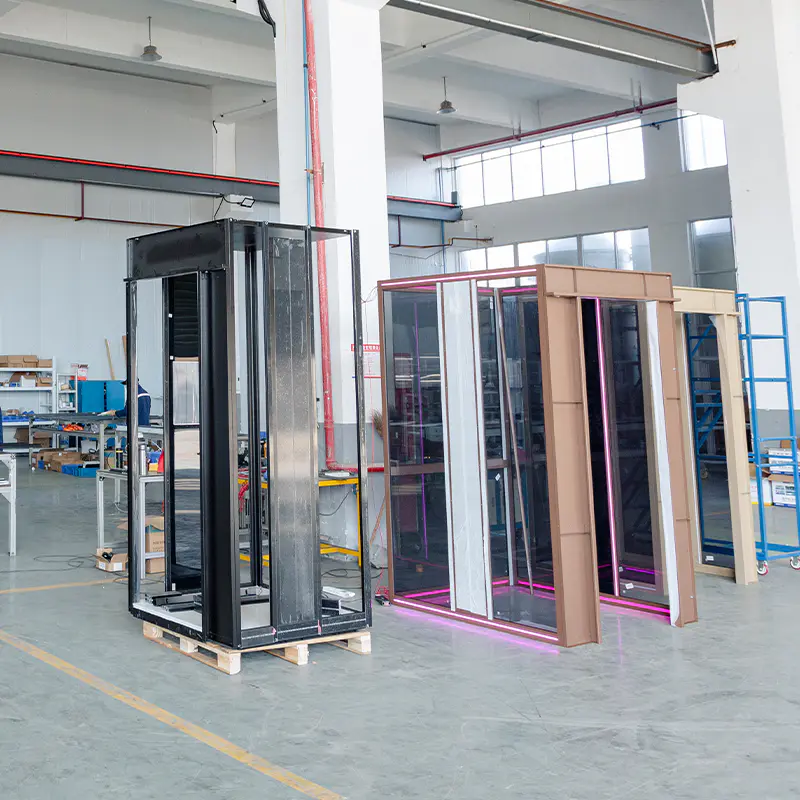
- Cabinele liftului și profilele puțului: cabinele cu trafic intens au nevoie de suprafețe care supraviețuiesc substanțelor chimice de curățare și contactul constant cu mâinile fără a se zgâria.
- Radiatoare de căldură: LED-urile și carcasele electronice de putere folosesc profile anodizate pentru radiatoare pentru protecție împotriva coroziunii cu o penalizare termică controlată.
- Încălzitoare și tuburi vidate: temperaturile ridicate de serviciu favorizează un strat de oxid stabil față de un strat de polimer.
- Ustensile de bucătărie: profilele anodizate mate rezistă la zgâriere și tolerează temperaturi mai ridicate decât alternativele vopsite.
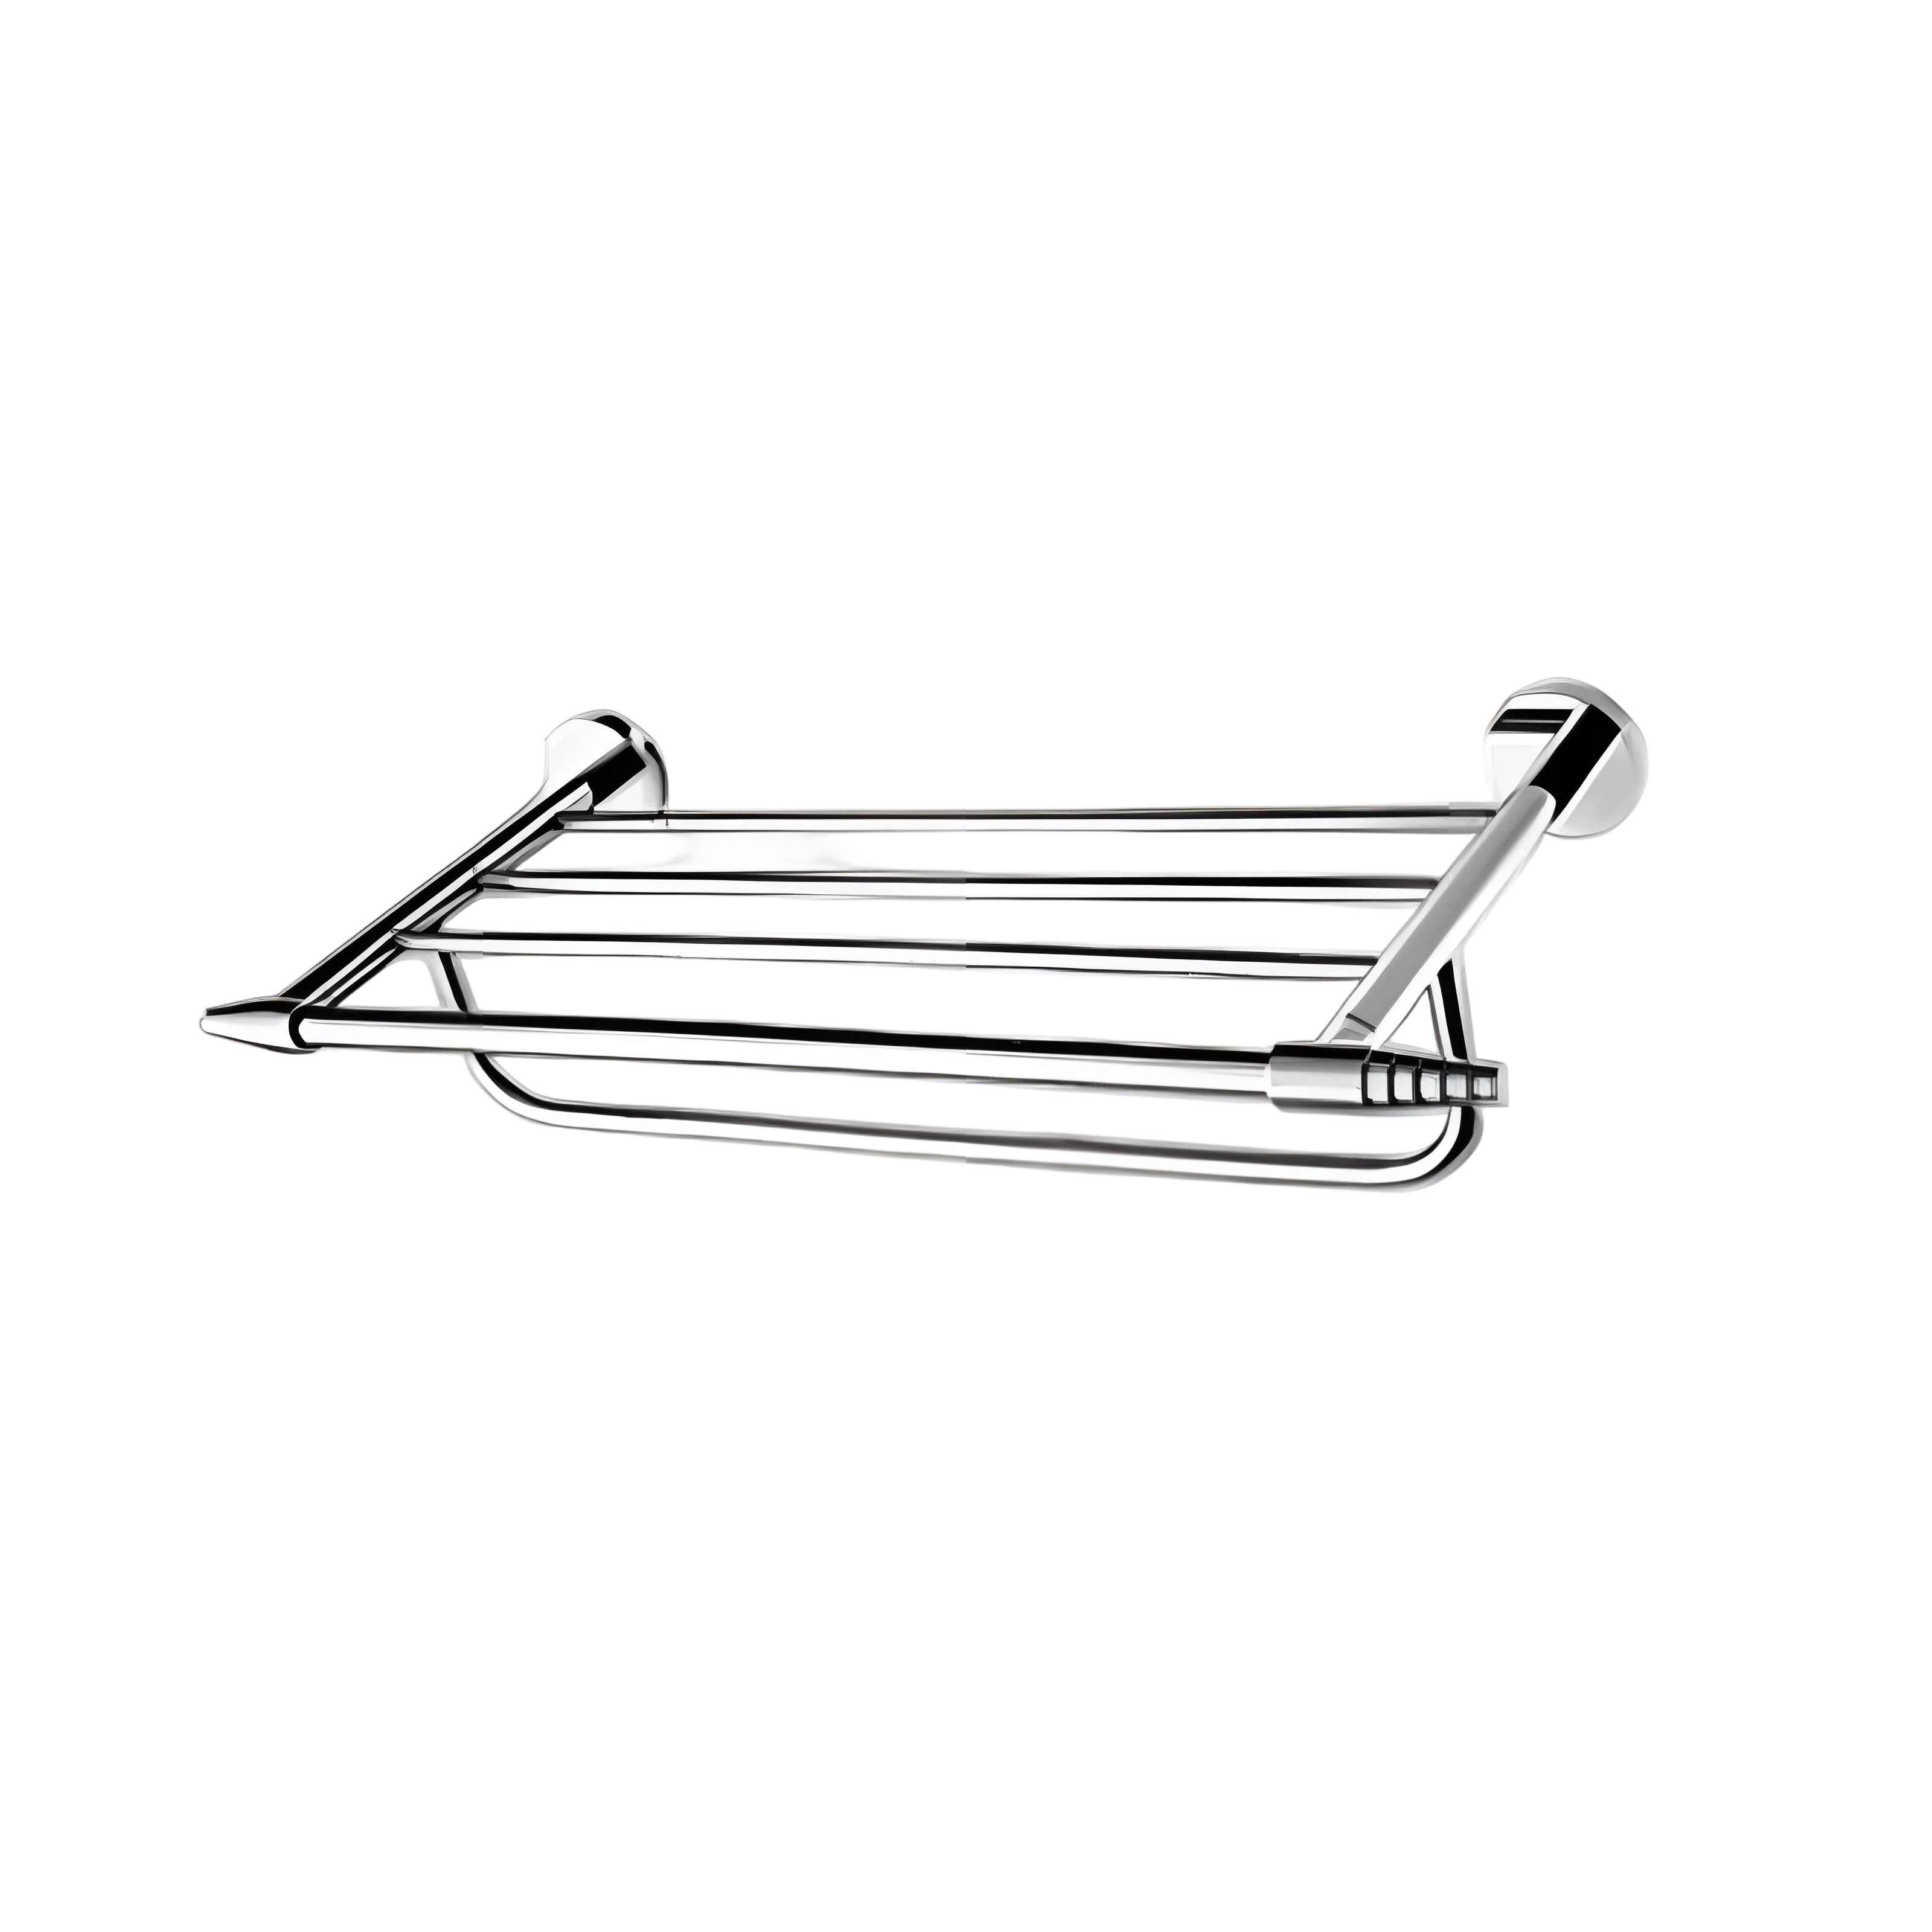
- Cabine de duș, suporturi pentru prosoape și prize: anodizarea colorată acoperă corpurile de baie, în timp ce extrudarea de precizie menține profilele prizei strânse dimensional.
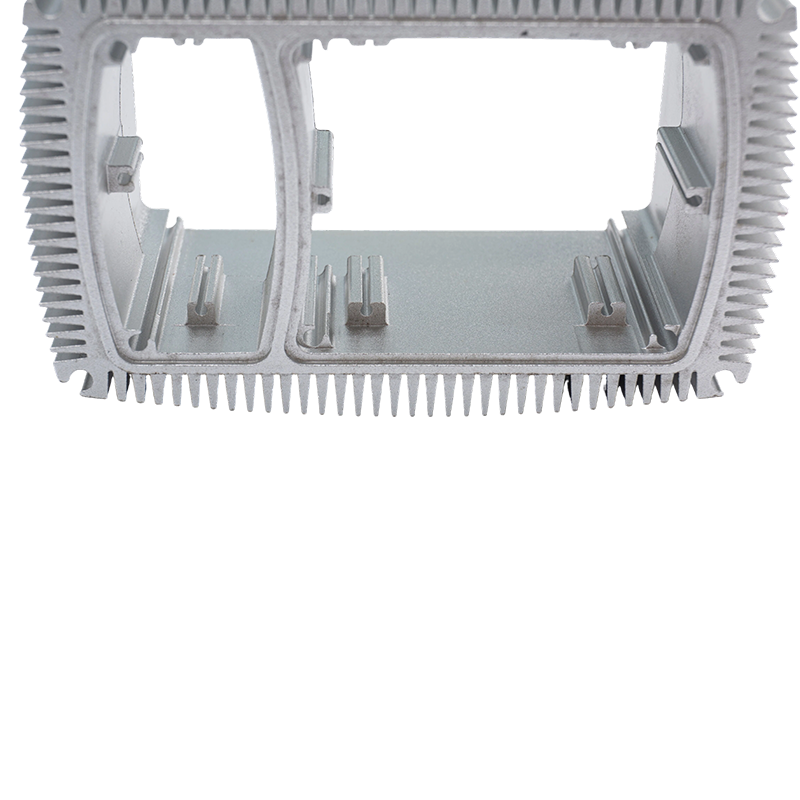 Profiluri radiatoare din aluminiu anodizat cu conductivitate termică ridicată Această listă prezintă profilul radiatorului din aluminiu anodizat pentru solicitarea cumpărătorului, cu specificații, parametri și secțiuni ale profilului companiei de revizuit. Vizualizare produs →
O listă de verificare a achizițiilor înainte de lansarea comenzii
- Denumiți aliajul și temperarea, nu doar „aluminiu”. 6063-T5 și 6061-T6 anodizează în culori diferite și mașină diferit.
- Indicați tipul de anodizare, clasa și intervalul de grosime în funcție de standard, de exemplu Tip II, Clasa II, 0,0004 până la 0,0007 in.
- Atașați un master de culoare fizic și o limită Delta E, mai degrabă decât o fotografie sau o descriere scrisă.
- Decideți secvența de prelucrare. Tăierea sau lovirea după anodizare expune metalul gol; mascarea înainte de anodizare adaugă costuri, dar păstrează un aspect curat.
- Setați metoda și orele de testare a coroziunii, de obicei pulverizare cu sare neutră la ASTM B117.
- Marcați locațiile de rafturi și marcajul de contact maxim acceptabil pe fețele cosmetice și permiteți creșterea dimensională pe fiecare suprafață de împerechere.
O specificație care acoperă aceste șase puncte este susținută într-o dispută, deoarece fiecare poate fi măsurată mai degrabă decât argumentată.
Curățarea suprafețelor anodizate fără a le deteriora
Săpunul de vase blând, apa caldă și o cârpă moale se ocupă de aproape orice situație. Evitați curățarea alcaline, spray-urile pentru sticlă pe bază de amoniac, înălbitorul și tampoanele abrazive, deoarece alcalii puternici atacă oxidul sigilat și tocește definitiv finisajul. În aer liber, clătiți sarea și praful de construcție, mai degrabă decât spălați-l pe suprafață. Profilele anodizate nu au nevoie de ceară, iar revopsirea nu face parte deloc din rutina lor de întreținere.
Extrudările din aluminiu anodizat funcționează cel mai bine atunci când finisajul este specificat ca o cerință de inginerie, mai degrabă decât un eșantion de culoare. Aliajul, tipul, grosimea, etanșarea și rafturile lasă toate amprente pe partea finală și fiecare dintre ele poate fi scris în desen înainte de începerea producției.
Yindu Aluminium a extrudat și finisat profile de aluminiu în Nanxun, Zhejiang din 1985, executând anodizare, anodizare dură, acoperire cu pulbere, acoperire PVDF și prelucrare CNC sub un singur acoperiș, cu o capacitate de aproximativ 10.000 de tone de profile pe an. Dacă un desen necesită deja o anumită clasă de aliaj și anodizare, următorul pas este confirmarea rutei de extrudare și finisare și gama noastră de profile din aluminiu enumeră formele standard pe care le producem intern pentru lifturi, încălzitoare, ustensile de bucătărie și accesorii pentru baie.
Postarea anterioară
Nici un articol anterior
Postarea următoare
Profilul ramei ferestrei din aluminiu: Ghid de aliaj, finisaj și toleranță pentru cumpărători
Adresa
Nr. 18, Parcul Industrial, satul Yanghua, orașul Nanxun, districtul Nanxun, orașul Huzhou, provincia Zhejiang, China
Meniu rapid
Abonați-vă la newslatter
Drepturi de autor © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Producători de extrudate de aluminiu personalizate

