

Profilul ramei ferestrei din aluminiu: Ghid de aliaj, finisaj și toleranță pentru cumpărători
Un manager de achiziții trimite un RFQ pentru 6.000 de metri de profil toc de fereastră: 6063-T5, perete nominal de 1,4 mm, anodizat transparent la 15 micrometri, tăiat la 6,1 m lungimi. Trei citate revin. Distribuția este de 22 la sută și doar un furnizor întreabă în ce va fi asamblată fereastra.
Remediați patru lucruri înainte de a negocia: aliaj și temperatură, grosimea peretelui la punctele de încărcare, toleranța dimensională și sistemul de finisare. Odată tăiat matrița, schimbarea oricăruia dintre ele costă mult mai mult decât diferența dintre cotația cea mai mare și cea mai mică de pe masă.
Ce conține de fapt un set de profiluri pentru cadru de fereastră
„Profilul ramei ferestrei” este rareori o singură formă. O fereastră batanta sau glisantă folosește șase până la zece elemente extrudate care trebuie să se potrivească între ele: cadru exterior, cercevea, montanti și traverse, mărgele de geam, un pervaz cu un canal de drenaj și adesea o șină de ecran. Un sistem rupt termic adaugă două jumătăți de aluminiu unite printr-o bandă de poliamidă.
Desenul contează mai mult decât calitatea aliajului în această etapă. Porturile cu șuruburi, armăturile balamalei și zonele de sertizare de colț au nevoie de 1,8 mm până la 2,0 mm de perete; fețele vizibile ale cadrului rulează de obicei între 1,2 mm și 1,4 mm. O matriță care umple ambele extreme în mod neuniform arată mai întâi variația la secțiunea subțire, fie ca un semn de chiuvetă pe față, fie ca un port șurub care se dezlipește în timpul asamblarii.
Camerele goale sunt a doua constrângere. Majoritatea ramelor trec printr-un hublo sau o matriță de punte, ies cu o cusătură sudată și poartă o bandă de toleranță puțin mai largă decât o formă solidă. Reproiectarea unei piese nevizibile ca solidă sau semi-goală simplifică matrița și de obicei scade prețul pe metru.
Aliaj și temperatură: cele două opțiuni care stabilesc totul
6063-T5 acoperă majoritatea ramelor de ferestre arhitecturale din motive practice: se extruda rapid, se anodizează uniform și oferă o rezistență la tracțiune de aproximativ 150 până la 190 MPa cu aproximativ 8% alungire, suficientă pentru un cadru care ține sticla, suportă sarcina vântului și supraviețuiește ciclurilor repetate de deschidere fără crăpare la îmbinarea colțului.
- 6063-T5: implicit pentru ferestre anodizate și vopsite cu pulbere rezidențiale și comerciale.
- 6060-T5: comun în specificațiile europene, rezistență puțin mai mică și o suprafață anodizată puțin mai bună.
- 6005A-T6: rezistență mai mare pentru deschideri largi și sisteme comerciale grele, extrudare mai lent.
- 6061-T6: rezistență la tracțiune de aproximativ 310 MPa, folosit pentru montanti structurali și lucrări cu vânt puternic, dar anodizează mai puțin uniform și de obicei ajunge vopsit.
Temperamentul merită aceeași atenție. T5 este răcit cu aer la presă; T6 este stins cu apă pentru o rezistență mai mare. Călirea cu apă deformează mai mult profilele ferestrelor subțiri, asimetrice, astfel încât un cadru T6 necesită adesea îndreptare și poate suporta mai multă tensiune reziduală. Cu excepția cazului în care sarcinile solicită T6, T5 oferă de obicei un profil mai drept la un preț mai mic.
Controlul procesului limitează ceea ce este realizabil. Calitatea bileței, temperatura țaglelor, viteza de extrudare și stingerea toate interacționează, iar un furnizor care rulează ferestrele moare rapid pentru a reduce costurile o va arăta ca o deriva dimensională pe o lungime de 6 m. Contextul despre modul în care alegerile de aliaj și proces modelează profilul finit este acoperit în acest ghid procesul de extrudare a aluminiului și selecția aliajelor .
 Profile de extrudare din aluminiu: forme standard și personalizate Examinați opțiunile de aliaje, profilele standard și personalizate, finisajele suprafețelor și serviciile de prelucrare, cu standardele regionale notate pentru specificarea comenzilor. Vizualizare produs →
Grosimea peretelui, toleranțele și standardele din spatele lor
Trei standarde regionale acoperă majoritatea comenzilor: GB/T 5237.1, EN 755-9 și ASTM B221. Aceștia sunt de acord cu cerințele largi și diferă în detaliu, așa că numiți standardul și ediția pe comanda de cumpărare în loc să lăsați furnizorul să-și asume.
Așteptați aproximativ ±0,3 până la ±0,5 mm pe o dimensiune totală de 50 până la 60 mm și ±0,10 până la ±0,15 mm pe un perete de 1,4 mm. Twist atrage mai puțină atenție decât merită: un profil care este perfect dimensional, dar răsucit cu 1 mm pe metru va lupta cu fiecare îmbinare oblică de pe linia de asamblare.
- Dimensiuni generale și grosimea peretelui în trei puncte de-a lungul unei piese pe toată lungimea
- Răsucire, arc și cambra măsurate pe o placă plată
- Tăiați lungimea și unghiul de tăiat pe un eșantion de piese mitralate
- Adâncimea orificiului de șurub, diametrul găurii pilot și potrivirea feroneriei
- Grosimea stratului de acoperire pe fața vizibilă și calitatea finisajului în interiorul colțurilor și fantelor de drenaj
Solicitați un raport de inspecție pentru primul articol în raport cu desenul, mai degrabă decât un certificat general. Loturile anodizate și acoperite variază, de asemenea, în culoare, așa că semnează un cip de culoare fizic și păstrează-l la dosar.
Sisteme de finisare a suprafeței: potrivirea stratului de acoperire cu clima
Finisajul decide cum arată fereastra în anul unu și în anul cincisprezece și este partea din specificație redusă cel mai adesea la un cuvânt. Grosimea construcției, chimia rășinii și pretratarea toate schimbă performanța, iar diferența apare doar după câteva veri de expunere la UV.
| Termină | Construcție tipică | Aspect și durabilitate | Cel mai potrivit pentru |
|---|---|---|---|
| anodizare transparentă sau bronz | 10 până la 25 micrometri (AA15 până la AA25) | Suprafață metalică, dură; culoarea este stabilă, dar variația lotului este vizibilă | Ferestre interioare rezidențiale și comerciale |
| Acoperire cu pulbere de poliester | 60 până la 80 de micrometri | Orice culoare RAL sau personalizata, satinata pana la mata, rezistenta mecanica buna | Ferestre rezidentiale generale |
| Pulbere superdurabilă sau PVDF | 60 până la 80 de micrometri powder; 23 to 27 micrometers PVDF | Cele mai bune performanțe UV și pulverizare cu sare, clasa AAMA 2605 | Locuri de coastă, fațade înalte, soare puternic |
| Sublimare lemn-granule | Baza de pulbere plus strat de transfer | Aspect cald de lemn fără întreținerea lemnului real | Renovare, interioare, tamplarie asortata |
Urmează două reguli. Potriviți stratul cu expunerea, mai degrabă decât cu linia bugetară: o pulbere de poliester de 60 de micrometri pe o fațadă de pe malul mării se va arăta cu cretă cu mult înainte ca o acoperire PVDF să se defecteze, deși ambele arată identice pe o placă de probă. Apoi verificați pretratarea, deoarece stratul de conversie care face ca finisajul să adere este invizibil în profilul livrat.
 Extrudari din aluminiu anodizat pentru aplicații arhitecturale și industriale Extrudari din aluminiu anodizat cu straturi de oxid AA10–AA25, opțiuni de culoare, fabricație CNC și finisaje rezistente la coroziune pentru arhitectură și industrie. Vizualizare produs →
Rupere termice, condens și conformitate cu energie
Aluminiul conduce căldura la aproximativ 200 W/m·K, care este exact ceea ce nu ar trebui să facă un cadru de fereastră cu climă rece. Un cadru de aluminiu neîntrerupt este aproape de 5,8 W/m²K, iar acest număr apare ca condens pe suprafața interioară și ca factură de încălzire.
O rupere termică separă jumătățile interioare și exterioare cu o bandă de poliamidă armată cu fibră de sticlă, de obicei PA66GF25 și lățime de 14 mm până la 34 mm. Cadrul finit aterizează apoi aproximativ între 1,8 și 2,8 W/m²K, în funcție de numărul de camere, lățimea benzii și geamul pe care îl poartă.
Două detalii îi atrag pe cumpărători. Banda trebuie blocată mecanic și sertizat cu forță controlată, iar EN 14024 este testul care dovedește legătura; supra-sertizarea deformează poliamida și creează o cale rece, în timp ce sub-sertizarea apare iarna ca o linie de condens. Conformitatea este evaluată și pe întreaga fereastră, așa că solicitați o valoare U calculată sau testată pentru întregul sistem.
Proiecte de coastă, UV ridicate și de cereale din lemn
Pulverizarea cu sare separă clasele de acoperire mai clar decât culoarea sau luciul. Pulberea AAMA 2604 este testată până la aproximativ 1.500 de ore; Sistemele AAMA 2605, inclusiv PVDF, ajung la aproximativ 4.000 de ore. Într-un proiect pe malul mării, acest decalaj este diferența dintre o cerere de garanție în anul șase și nicio revendicare deloc.
Proiectele din interior au mai multă libertate la aspect. Finisajele din lemn oferă un aspect de lemn fără șlefuirea, pătarea și putregaiul pe care le aduce lemnul adevărat, motiv pentru care apar atât de des în renovări și interioare care trebuie să se potrivească cu tâmplăria existentă. Procesul transferă un model pe o bază de pulbere întărită, astfel încât rezistența la uzură depinde atât de stratul de bază cât și de granulație. Mai multe detalii despre modul în care acestea rezistă găsiți în acest articol despre extrudate din aluminiu cu finisaj lemn .
 Profile personalizate de extrudare din aluminiu acoperite cu pulbere de Yindu Explorați RAL, PANTONE sau extrudații personalizate din aluminiu vopsit cu pulbere, cu finisaje netede, nisipoase sau metalice pentru ferestre, mobilier, iluminat și piese industriale. Vizualizare produs →
Etape de fabricație care conduc la costuri
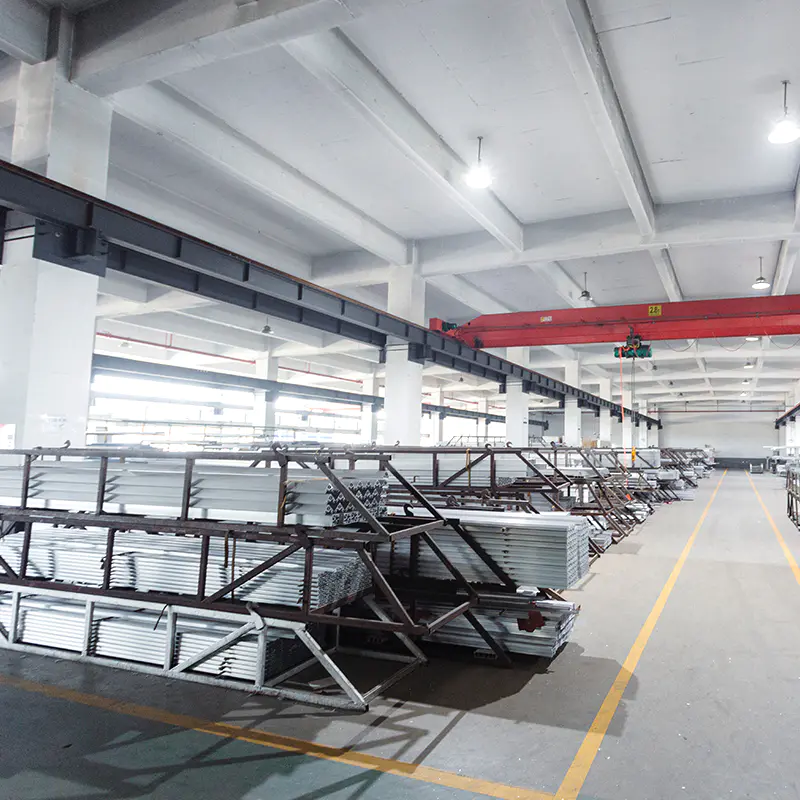
De la țagle la cadru ambalat, profilul trece prin extrudare, întindere, tăiere, îmbătrânire artificială, finisare și adesea prelucrare. Fiecare pas adaugă costuri, iar fiecare pas poate adăuga reprelucrare dacă cel precedent a variat.
Prelucrarea este locul în care profilele ferestrelor nu mai sunt simple. Fantele de drenaj, buzunarele pentru balamale, șuruburi, caneluri pentru burlane și tăieturi de freza pentru colțuri au fiecare propria toleranță. O fantă de 0,3 mm decentrată este inofensivă și o problemă atunci când se stivuiește cu o poziție de găurit pe dispozitivul de asamblare. Furnizorii care prelucrează în aceeași fabrică pe măsură ce extrudă pot corecta desenul din timp; cei care subcontractează de obicei nu pot.
Ambalarea eșuează scump. Profilele acoperite cu pulbere au nevoie de peliculă care se dezlipește curat după luni de depozitare, profilele anodizate au nevoie de intercalare împotriva zgârieturilor de tranzit, iar pachetele de 6 m au nevoie de sprijin adecvat, astfel încât să nu se încline în interiorul unui container.
Ce să închideți înainte de comandă
- Proprietatea matriței și dacă matrița rămâne exclusivă pentru profilul dvs
- Cantitatea minimă de comandă per profil și per lot de culoare, deoarece ciclurile de anodizare și acoperire sunt încărcate în funcție de sarcina rackului
- Jetoane de culoare semnate păstrate pentru fiecare finisaj și fiecare lot
- Plan de eșantionare: primul articol plus verificări dimensionale la o frecvență stabilită
- Documentația de testare pentru compoziția aliajului, duritate, grosimea acoperirii și pulverizarea cu sare
- Specificațiile de ambalare și protecția depozitării
- Timpul de livrare împărțit între fabricarea matrițelor, de obicei două până la patru săptămâni, și producție și finisare, de obicei trei până la cinci săptămâni
Punerea laolaltă a specificațiilor
Cotația care pare cu 22 la sută mai ieftină diferă de obicei în unul dintre cele patru puncte: un perete mai ușor la porturile șuruburilor, o acoperire mai subțire, un aliaj de calitate mai scăzut sau o toleranță mai slabă la răsucire. Niciunul dintre ei nu apare într-o fotografie a unui eșantion.
Scrieți specificațiile în jurul ferestrei, mai degrabă decât pe profil: aliaj și temperatură, grosimea peretelui la fiecare zonă funcțională, standard și clasa de toleranță, sistemul de finisare cu clasa sa de testare și grosimea de construcție și cerințele de fabricație și ambalare. Apoi țineți o mostră a primului articol în mâini înainte ca matrița să intre în producție. Acea conversație durează o după-amiază. Cea care începe când sosesc 6.000 de metri și mitrele nu se vor închide durează mult mai mult.
Postarea anterioară
Extrudari din aluminiu anodizat: tipuri, grade de grosime și opțiuni de aliaj
Postarea următoare
Ghid de materiale ale ramei ferestrei din aluminiu: aliaj, grosimea peretelui, finisaje și ruperi termice
Adresa
Nr. 18, Parcul Industrial, satul Yanghua, orașul Nanxun, districtul Nanxun, orașul Huzhou, provincia Zhejiang, China
Meniu rapid
Abonați-vă la newslatter
Drepturi de autor © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Producători de extrudate de aluminiu personalizate

