

Puteți acoperi extrudarea de aluminiu cu pulbere? Ghid de proces și pregătire
Răspuns direct: Fezabilitatea și performanța aluminiului de acoperire cu pulbere
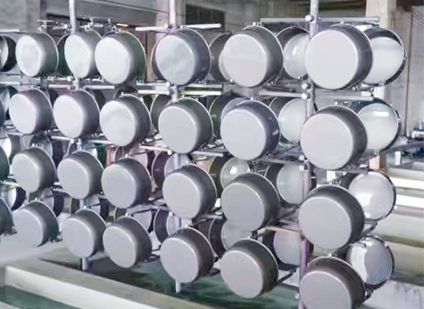
Da, extrudate din aluminiu poate fi acoperit cu pulbere cu succes, iar această combinație este una dintre cele mai durabile opțiuni de finisare disponibile pentru aplicații arhitecturale, auto și industriale. Acoperirea cu pulbere se leagă electrostatic de suprafețele de aluminiu pregătite corespunzător , creând un finisaj care durează în mod obișnuit 15-25 de ani în medii exterioare fără ciobire, decolorare sau coroziune. Cu toate acestea, succesul depinde în întregime de pregătirea meticuloasă a suprafeței; aluminiul netratat sau curățat necorespunzător se va confrunta cu eșecuri de aderență în câteva luni din cauza stratului său de oxid natural și a susceptibilității la contaminare. Atunci când sunt executate corect, cu protocoale adecvate de pretratare și întărire, extrudarile de aluminiu acoperite cu pulbere obțin certificarea AAMA 2604 sau Qualicoat Clasa II, validând performanța lor pentru utilizare exigentă în exterior.
Cerințe critice de pregătire a suprafețelor
Suprafața reactivă a aluminiului necesită un pretratare specializat, care diferă fundamental de prelucrarea oțelului. Omiterea sau scurtarea acestor pași este cauza principală a defecțiunilor pe teren în produsele din aluminiu acoperite cu pulbere.
- Degresare: Îndepărtați uleiurile, lubrifianții și murdăria din magazin folosind produse de curățare alcaline sau neutre cu pH la 130–150°F; curățanții acizi riscă să graveze aliajele moi precum 6063-T5.
- Dezoxidare/gravare: Aplicați dezoxidant fără cromat sau gravare cu acid ușor pentru a îndepărta stratul de oxid nativ (Al₂O₃) și creați o suprafață rugoasă microscopică pentru ancorarea mecanică; țintă 0,5–1,5 µm adâncime de profil.
- Acoperire de conversie: Aplicați un strat de conversie fără zirconiu, titan sau crom pentru a spori rezistența la coroziune și pentru a oferi locuri de legare chimică; adaugă un strat protector de 0,1–0,3 µm invizibil cu ochiul liber.
- Clătire și uscare: Utilizați clătirea finală cu apă DI pentru a preveni petele de minerale; uscați complet sub 180°F înainte de aplicarea pulberii pentru a evita degazarea în timpul întăririi.
De ce numai abraziunea mecanică este insuficientă
Sablare cu nisip sau scotch-brighting creează textură fizică, dar lasă în urmă contaminanți încorporați și nu reușește să abordeze chimia de pasivare a aluminiului. Fără tratament de conversie chimică, umiditatea pătrunde în porii microscopici de sub acoperire, inițiind coroziunea filiformă care se propagă lateral sub film. Testele din industrie arată puterea de aderență scade cu 60-80% pe aluminiu doar abrazat mecanic față de substraturi pretratate chimic după 1.000 de ore de expunere la pulverizare cu sare.
Considerații specifice aliajului și limitări termice
Nu toate extrudarile din aluminiu răspund identic la procesele de vopsire cu pulbere. Compoziția aliajului și starea de temperare influențează atât compatibilitatea pretratării, cât și stabilitatea termică în timpul întăririi.
| Aliaj-Temper | Temperatura maximă de întărire | Sensibilitatea pretratament | Aplicații comune |
|---|---|---|---|
| 6063-T5/T6 | 400°F (205°C) | Scăzut – Se aplică protocoalele standard | Ferestre arhitecturale, usi, ornamente |
| 6061-T6 | 375°F (190°C) | Mediu – Evitați alcalii puternici | Cadre structurale, feronerie marine |
| 6005A-T6 | 380°F (193°C) | Scăzut – Acoperire de sudabilitate excelentă | Rafturi solare, transport |
| 7075-T6 | 325°F (163°C) max | Ridicat – Conținutul de cupru provoacă pete | Componente aerospațiale, cu stres ridicat |
Gestionarea degazării în piese turnate și secțiuni groase
Extrudările cu pereți groși (>0,25") sau goluri interne pot elibera gaze prinse în timpul întăririi, provocând găuri sau bule în acoperire. Preîncălzirea pieselor la 250–300°F timp de 10–15 minute înainte ca aplicarea pulberii să elimine substanțele volatile. Alternativ, specificați pulberi de întărire la temperatură joasă pentru substraturi (deși 350°F) concepute pentru căldură. acestea pot sacrifica o anumită rezistență chimică în comparație cu formulările standard.
Standarde de calitate și validare a performanței pe termen lung
Vopsirea cu pulbere profesională a extrudărilor de aluminiu ar trebui să respecte specificațiile recunoscute din industrie care definesc criterii de acceptare măsurabile. Standardele cheie includ:
- AAMA 2604-23: Specificație voluntară pentru acoperiri organice de înaltă performanță pe extrudate de aluminiu; necesită 3.000 de ore de rezistență la pulverizarea cu sare, date de intemperii în Florida de 5 ani și un rating de aderență încrucișat de minim 4B.
- Qualicoat clasa II: Standard european echivalent cu AAMA 2604; impune teste de îmbătrânire accelerată, inclusiv cicluri de expunere la umiditate, SO₂ și UV, cu praguri stricte de reținere a luciului/culorii.
- MIL-DTL-5541F Tip II: Specificații militare pentru acoperirile de conversie fără cromat care stă la baza pulberii; validează protecția împotriva coroziunii fără crom hexavalent periculos.
- Test transversal ASTM D3359: Evaluarea aderenței verificabilă pe teren; orice rezultat sub 4B indică o pretratare inadecvată care necesită reluare înainte de expediere.
Solicitați întotdeauna certificate de testare de la agentul de vopsire care să documenteze conformitatea cu standardele relevante pentru mediul dumneavoastră de aplicare. Afirmațiile generice „acoperite cu pulbere” fără validarea unei terțe părți nu oferă nicio asigurare a longevității. Proiectele care au în vedere bugetul care vizează utilizarea interioară sau exterioară protejată se pot califica pentru AAMA 2603 (nivel de garanție de 1 an), în timp ce expunerile de coastă sau la UV înalte necesită certificare 2604/2605 pentru a evita costurile premature de refinisare care depășesc investiția inițială a acoperirii.
Postarea anterioară
Conductibilitatea termică a aluminiului: date despre aliaj, efectele temperaturii și de ce contează
Postarea următoare
Prelucrare CNC pentru extrudarea aluminiului: Ghid de precizie și proces
Adresa
Nr. 18, Parcul Industrial, satul Yanghua, orașul Nanxun, districtul Nanxun, orașul Huzhou, provincia Zhejiang, China
Meniu rapid
Abonați-vă la newslatter
Drepturi de autor © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Producători de extrudate de aluminiu personalizate

