

Ghid de finisare anodizată: tipuri de proces, grosime de acoperire și control al calității
Finisajul anodizat nu este un strat aplicat deasupra aluminiului. Este suprafața de aluminiu în sine, transformată într-o peliculă densă de oxid printr-un proces electrochimic. Aceasta înseamnă că finisajul nu se poate decoji sau descui ca vopseaua. Pentru cumpărătorii de profile din aluminiu, rezultatul practic este o suprafață cu rezistență la coroziune, rezistență la uzură și un aspect metalic uniform care rezistă ani de zile.
Decizia cheie atunci când specificați aluminiul anodizat nu este doar dacă să anodizi, ci ce tip de anodizare se potrivește cu cazul tău de utilizare. Un profil interior decorativ necesită o acoperire diferită față de un radiator cu uzură ridicată sau o componentă de calitate marine. Înțelegerea acestor diferențe înainte de a comanda vă poate economisi de la reluări costisitoare.
Cum funcționează procesul de anodizare
Procesul de anodizare folosește o celulă electrolitică. Partea din aluminiu acționează ca anod, în timp ce un contraelectrod conductiv servește drept catod. Ambele sunt scufundate într-o baie de electroliți acid, de obicei acid sulfuric diluat pentru majoritatea aplicațiilor comerciale.
Când curentul continuu trece prin celulă, ionii de oxigen sunt eliberați la suprafața aluminiului și reacționează cu metalul pentru a forma oxid de aluminiu. Stratul de oxid crește atât spre interior cât și spre exterior de la suprafața originală. Acest model de creștere este ceea ce face anodizarea fundamental diferită de placare sau vopsire. Acoperirea nu este o peliculă separată, ci o transformare a aluminiului în sine.
Structura de oxid constă dintr-un strat de barieră subțire la bază și un strat poros mai gros deasupra acestuia. Stratul poros este critic deoarece permite suprafeței să absoarbă coloranții pentru colorare. După etapa de anodizare, porii sunt etanșați folosind apă fierbinte sau acetat de nichel pentru a păstra culoarea și pentru a îmbunătăți rezistența la coroziune.
Parametrii procesului afectează direct stratul final. Densitatea curentului, temperatura băii și timpul de anodizare determină grosimea și duritatea stratului de acoperire. O acoperire de tip II de 10 microni poate dura 20 până la 30 de minute, în timp ce o acoperire anodizată dur de 40 până la 50 microni poate necesita câteva ore de procesare.
Tipuri de finisaje anodizate
Anodizare cu acid cromic (tip I)
Anodizarea cu acid cromic produce un strat de oxid subțire și dens, de obicei, grosime de 2 până la 5 microni. Oferă o rezistență excelentă la coroziune cu modificare minimă a dimensiunilor pieselor. Tipul I este adesea folosit pentru componente aerospațiale de precizie și piese care necesită toleranțe strânse. Acoperirea formează, de asemenea, un grund excelent pentru vopsirea ulterioară.
Anodizare cu acid sulfuric (tip II)
Anodizarea cu acid sulfuric este alegerea implicită pentru majoritatea profilelor comerciale de aluminiu. Produce o grosime de acoperire de 5 până la 25 de microni și oferă un echilibru bun între protecție împotriva coroziunii, aspect și cost. Suprafețele de tip II acceptă bine coloranții, ceea ce o face calea preferată pentru finisajele arhitecturale decorative în care este necesară o culoare metalică consistentă.
Anodizare dură (tip III)
Anodizarea tare se realizează la temperaturi mai scăzute ale băii, de obicei în jurul punctului de îngheț și cu densități de curent mai mari. Acoperirea rezultată are o grosime de 25 până la 50 de microni, cu o duritate a suprafeței de obicei cuprinsă între 300 și 500 HV. Pentru context, acoperirile standard de tip II se încadrează de obicei între 200 și 300 HV. Tipul III este specificat pentru componentele care se confruntă cu uzură ridicată, cum ar fi profilele radiatorului, carcasele pompelor și șinele de alunecare.
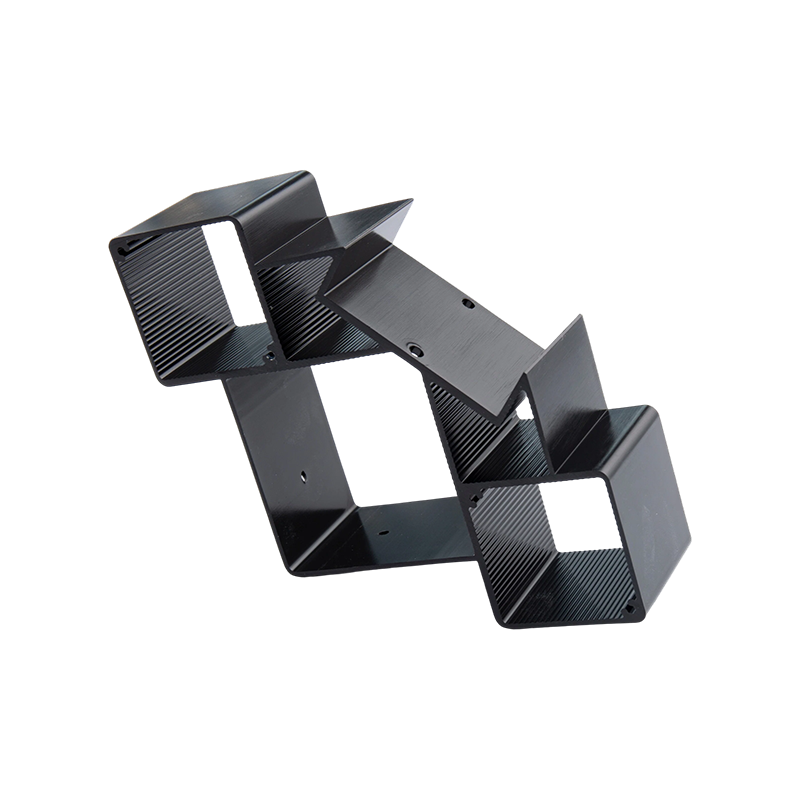
 Anodizare dură pentru aliaje de aluminiu: acoperire groasă, rezistentă la uzură Anodizarea dură creează un strat de oxid de 25–100 µm cu duritate de 300–600 HV, ideal pentru componente cu uzură ridicată, cum ar fi radiatoarele și șinele de alunecare. Acest proces se potrivește pieselor care necesită durabilitate dincolo de acoperirile standard de tip II. Vizualizare produs →
Specificații privind grosimea stratului și performanța
| Tip | Grosimea tipică | Duritatea suprafeței | Aplicații comune |
|---|---|---|---|
| Tip I (Chromic) | 2-5 microni | Inferioară, nemăsurabilă | Aerospațial de precizie, piese filetate |
| Tip II (Sulfuric) | 5-25 microni | 200-300 HV | Profile arhitecturale, decorative, generale |
| Tip III (Hard) | 25-50 microni | 300-500 HV | Radiatoare de căldură, profile de lift, suprafețe de uzură |
Aluminiu anodizat vs acoperit cu pulbere
Anodizarea și acoperirea cu pulbere sunt cele mai comune două metode de finisare pentru profilele de aluminiu, dar rezolvă probleme diferite. Cunoașterea diferenței previne greșelile costisitoare de specificare.
Anodizarea transformă suprafața metalului în oxid. Finisajul face parte din aluminiu în sine, deci nu se poate dezlipi sau ciobi. Acesta păstrează un aspect metalic natural și este foarte rezistent la decolorarea UV. Principala limitare este un strat relativ subțire în comparație cu stratul de pulbere, ceea ce înseamnă că nu face nimic pentru a îmbunătăți rezistența la impact.
Acoperirea cu pulbere aplică un strat de polimer grosime de obicei de 60 până la 120 microni. Oferă o paletă mai largă de culori și poate ascunde imperfecțiunile suprafeței. Cu toate acestea, o suprafață acoperită cu pulbere se poate ciobi la impact, iar stratul de polimer se poate estompa sau se poate creta în timp în lumina puternică a soarelui.
Pentru profilele arhitecturale de exterior, anodizarea este adesea cea mai bună alegere, deoarece stratul de oxid este stabil sub expunerea la UV și nu suferă de probleme de aderență a stratului de acoperire. Pentru piesele care vor fi manipulate în condiții dure și au nevoie de un strat protector gros, acoperirea cu pulbere este încă o opțiune valabilă. În practică, mulți producători oferă ambele, astfel încât să puteți potrivi finisajul cu mediul de instalare.
Ce să specificați când comandați profile anodizate
Comanda de profile din aluminiu anodizat nu înseamnă doar alegerea unui cod de culoare. Mai multe detalii tehnice afectează rezultatul final și ar trebui să fie confirmate cu furnizorul înainte de producție.
Alegerea aliajului este primul factor. Aliajele din seria 6000, în special 6063 și 6061, sunt standardul pentru profilele arhitecturale anodizate. Ele produc un strat de oxid uniform și acceptă coloranții în mod constant. Aliajele mai înalte de cupru, cum ar fi 2024, sunt mai greu de anodizat și tind să producă o acoperire mai închisă, mai puțin uniformă.
Pregătirea suprafeței contează. Liniile de extrudare și semnele de manipulare pot rămâne vizibile după anodizare, cu excepția cazului în care profilul este lustruit mecanic sau sablat înainte de baia de anodizare. Dacă este necesar un finisaj luminos sau mat, precizați acest lucru clar în specificațiile dvs.
Geometria profilului de extrudare influențează și rezultatul. Colțurile interioare ascuțite pot crea un flux de curent neuniform, ceea ce duce la variații ale grosimii stratului de acoperire. Un design cu raze adecvate de filet și tranziții netede produce un finisaj mai consistent. Pentru mai multe despre aceasta, consultați prezentarea noastră de ansamblu asupra procesului de extrudare a aluminiului și a considerentelor despre aliaje.
Cerințele privind culoarea și etanșarea trebuie precizate în mod explicit. Finisajele clare sau naturale arată tonul de metal, în timp ce finisajele vopsite trebuie specificate printr-un număr de referință de culoare. Sigilarea se face de obicei cu apă fierbinte sau acetat de nichel. Un strat bine sigilat rezistă la pătare și oferă o rezistență mai bună la coroziune. Pentru piesele anodizate dure, etanșarea este uneori omisă pentru a păstra duritatea maximă, dar acesta este un compromis pe care ar trebui să îl discutați cu furnizorul.
În cele din urmă, definiți grosimea stratului de acoperire. Profilele decorative de interior au nevoie de obicei de 8 până la 15 microni. Profilele arhitecturale exterioare trebuie specificate la 20 până la 25 microni. Componentele cu uzură grea pot necesita 40 de microni sau mai mult. Aceste cifre afectează direct costul și timpul de livrare, așa că fiți precis.
Acolo unde finisajele anodizate oferă cea mai mare valoare
Finisajele anodizate oferă cel mai mare beneficiu atunci când profilul de aluminiu se confruntă cu o combinație de umiditate, uzură mecanică și expunere la UV.
În aplicațiile de lift, sunt specificate profile de cabină anodizate de înaltă rezistență deoarece finisajul rezistă la contactul constant și la curățarea frecventă. Stratul anodizat previne patarea de oxid alb care apare adesea pe aluminiul netratat in medii umede.
 Profile din aluminiu anodizat de înaltă rezistență pentru vagoane cu lift Fabricate din aliaj 6063/6061 cu temperatură T5, aceste profile oferă rigiditate structurală și rezistență la zgârieturi. Finisajul anodizat previne pătarea și reduce întreținerea în medii umede, cu utilizare intensă a liftului. Vizualizare produs →
Pentru radiatoarele, anodizarea are un scop funcțional. Stratul de oxid este izolant electric, ceea ce permite radiatorului să atingă componentele electronice fără bandă izolatoare suplimentară. În același timp, o suprafață anodizată radiază căldură mai eficient decât aluminiul gol, îmbunătățind performanța termică generală.
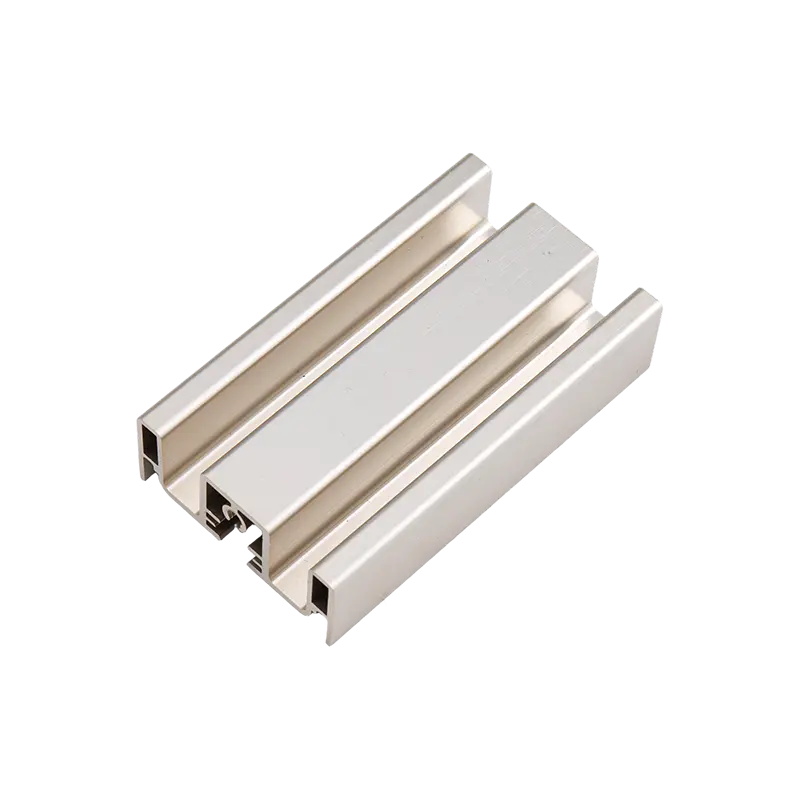
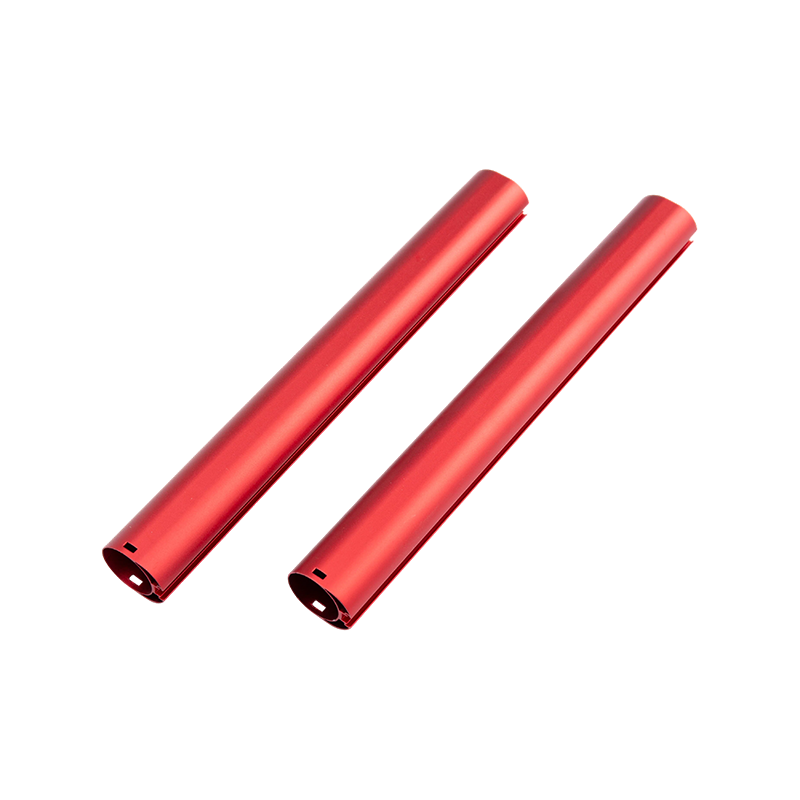
 Extrudari din aluminiu anodizat în diverse culori și finisaje Disponibil în argintiu, negru, bronz, șampanie și culori personalizate, cu grosimi de anodizare de la AA10 la AA25. Potrivit pentru ustensile de bucătărie și cabine de duș, finisajul este durabil și ușor de curățat. Vizualizare produs →
Ustensilele de bucătărie și profilele cabinelor de duș beneficiază de anodizare în moduri similare. Finisajul este ușor de curățat și nu se corodează după expunerea repetată la apă, agenți de curățare sau contactul cu alimentele. Profilele de duș anodizate colorate își păstrează un aspect consistent an de an, deoarece vopseaua este încorporată în stratul de oxid, mai degrabă decât într-o peliculă de suprafață.
Pentru ustensile de bucătărie, o suprafață anodizată mată, rezistentă la temperaturi ridicate, reduce riscul de lipire a alimentelor și simplifică spălarea. Aceste avantaje practice sunt motivul pentru care finisajele anodizate sunt standard în produsele în care igiena și durabilitatea contează.
Postarea anterioară
Structură din aluminiu pentru montaj solar: un ghid practic de materiale și sfaturi de selecție
Postarea următoare
Culorile de anodizare a aluminiului: opțiuni, limite și cum să le specificați corect
Adresa
Nr. 18, Parcul Industrial, satul Yanghua, orașul Nanxun, districtul Nanxun, orașul Huzhou, provincia Zhejiang, China
Meniu rapid
Abonați-vă la newslatter
Drepturi de autor © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Producători de extrudate de aluminiu personalizate

