

Cadru din aluminiu pentru panou solar: aliaj, finisaj, toleranță și ghid de aprovizionare
Un furnizor de extrudare vă sună cu o întrebare simplă: cadrul de aluminiu pentru panoul dvs. solar ar trebui să folosească 6063-T5 sau 6063-T6? Această alegere schimbă modul în care se comportă cadrul în timpul laminării, cât de mult se deviază sub sarcina vântului și dacă îmbinările colțurilor rămân strânse după ciclul termic. Răspunsul scurt este că majoritatea modulelor fotovoltaice rezidențiale și comerciale folosesc aliaj de aluminiu 6063 în temperatură T5 sau T6, cu o grosime a peretelui între 1,0 și 1,8 mm și o suprafață anodizată color. Cu toate acestea, raționamentul din spatele acestei selecții determină dacă cadrul supraviețuiește 25 de ani în aer liber sau începe să cedeze după doar câteva sezoane.
Când achiziționați un cadru de aluminiu pentru un panou solar, nu cumpărați patru bucăți de metal. Cumpărați o componentă structurală care trebuie să țină laminatul pe loc, să scurgă umezeala, să reziste la coroziune și să ofere instalatorilor un punct de montare sigur. Tratarea cadrului ca pe o marfă duce de obicei la probleme în cel mai rău moment: atunci când modulul este deja instalat pe un acoperiș și vântul începe să lucreze îmbinările colțului.
De ce cadrul din aluminiu este mai mult decât o piesă de tăiere
Cadrul din aluminiu este scheletul exterior al unui modul solar. Sigilează marginea stratului de sticlă din spate, ceea ce împiedică pătrunderea umezelii în zona celulei. De asemenea, adaugă rigiditate la torsiune unui sandwich subțire de sticlă, încapsulant și folie din spate, reducând riscul de microfisuri în timpul manipulării, transportului și încărcării cu zăpadă.
- Sigilează marginea laminatului împotriva umezelii, prafului și gazelor poluante.
- Oferă canale de montare pentru cleme, șine și urechi de împământare.
- Adaugă rezistență la îndoire, astfel încât panourile mari să rămână plate sub vânt și zăpadă.
- Creează o zonă tampon care absoarbe impactul în timpul transportului și instalării.
Aluminiul este materialul dominant al cadrului, deoarece are aproximativ o treime din greutatea oțelului, are un comportament la coroziune mai bun decât fierul expus sau oțelul carbon și poate fi extrudat în secțiuni goale complexe care combină nervurile de rigidizare cu canelurile de instalare. Stratul său de oxid natural oferă deja un nivel de bază de protecție. Cu acoperirea anodică corectă, cadrul poate rezista stropirii de sare de coastă, ploii acide și poluării industriale timp de zeci de ani.
Aliaj și temperatură: fundamentul performanței cadrului
Majoritatea cadrelor de panouri solare sunt fabricate din aliaje de aluminiu din seria 6xxx. În cadrul acestui grup, 6063 este cel mai comun, deoarece oferă un finisaj neted al suprafeței, o viteză de extrudare previzibilă și un răspuns excelent la anodizare. Denumirea temperamentului contează la fel de mult ca aliajul. Temperatul T5 este produs prin răcirea extrudării după presă și apoi îmbătrânirea artificială. T6 folosește un tratament termic cu soluție plus îmbătrânire artificială, care oferă o rezistență mai mare, dar necesită un control mai strict al procesului.
| Aliaj și temperatură | Limita de curgere tipică | Utilizare tipică | Caracteristica cheie |
|---|---|---|---|
| 6063-T5 | 90 până la 130 MPa | Cadre standard pentru module rezidentiale si comerciale | Extrudabilitate bună și suprafață netedă anodizată |
| 6063-T6 | 180 până la 205 MPa | Cadre pentru zone de încărcare cu vânt puternic și zăpadă | Rezistență mai mare după tratamentul termic complet |
| 6005-T5 | 180 până la 200 MPa | Cadre pentru module de format mare | Rezistență mai mare, dar designul profilului și fluxul matriței necesită mai multă îngrijire |
Nu te baza doar pe numele temperamentului. Solicitați furnizorului un certificat de moară care să arate puterea de curgere reală, alungirea și duritatea pentru fiecare lot de producție. Variația de la lot la lot a practicii de îmbătrânire, a temperaturii din țagle și a ratei de stingere pot face ca două cadre cu aceeași temperatură să se comporte foarte diferit în domeniu.
Unii cumpărători solicită aliajul 6061 deoarece sunt familiarizați cu rezistența sa ridicată, dar 6061 este mai greu de extrudat în profile subțiri de cadru solar cu mai multe camere și nu anodizează cu același aspect neted și uniform. Pentru majoritatea ramelor fotovoltaice, 6063-T5 sau T6 este alegerea mai practică. Dacă doriți să înțelegeți modul în care procesul de extrudare afectează comportamentul aliajului, citiți procesul de extrudare a aluminiului și ghidul de selecție a aliajului înainte de a finaliza o specificație.
Tratarea suprafeței: anodizarea este implicită
Cel mai obișnuit finisaj pentru ramele din aluminiu pentru panouri solare este un strat anodic cu acid sulfuric cu o grosime de 10 până la 15 microni. Acest lucru creează un strat de oxid dur, transparent, care poate fi vopsit în bronz închis sau negru, astfel încât modulul să se integreze într-un acoperiș rezidențial. Anodizarea este izolatoare electric, rezistă la deteriorarea UV și nu se decojește ca vopseaua. De asemenea, este mai ușor de inspectat decât vopseaua umedă, deoarece acoperirea face parte din suprafața de aluminiu în sine.
 Profile de extrudare din aluminiu anodizat cu mai multe opțiuni de culoare Explorați profilele anodizate Yindu Aluminium cu standarde de grosime de la AA10 la AA25 și culori, inclusiv argintiu, negru, bronz și șampanie. Potrivit pentru rame solare care au nevoie de finisaje durabile, rezistente la UV. Vizualizare produs →
Pentru locurile puternic corozive, cum ar fi instalațiile de coastă sau zonele cu sare de drum grea, unii specificatori solicită o acoperire anodică mai groasă sau un finisaj acoperit cu pulbere. Acoperirea cu pulbere aplică un strat de polimer de 60 până la 120 de microni grosime și oferă o gamă mai largă de culori, dar trebuie controlată cu atenție în jurul orificiilor de montare și fantelor de scurgere. Dacă pulberea nu poate ajunge în interiorul unei caneluri înguste, marginea goală devine un punct de plecare pentru coroziune.
 Profiluri de extrudare din aluminiu cu vopsire cu pulbere personalizate Yindu Aluminium oferă profile vopsite cu pulbere în culori RAL, PANTONE sau personalizate cu texturi netede, nisipoase sau metalice. Ideal pentru medii corozive care necesită acoperiri polimerice mai groase și protectoare. Vizualizare produs →
Acoperirile cu fluoropolimer PVDF sunt o altă opțiune pentru reținerea extremă a culorii și rezistența chimică, dar adaugă costuri și sunt rareori necesare pe un cadru solar standard. Indiferent de finisajul pe care îl alegeți, verificați grosimea reală a stratului de acoperire pe profilul finit, mai degrabă decât să aveți încredere doar într-un certificat de proces. Utilizați un indicator pentru grosimea stratului de acoperire pe fața exterioară, în interiorul fantei de sticlă și lângă tăieturile de colț. Pete subțiri apar adesea acolo unde clemele sau banda de mascare au acoperit suprafața în timpul anodizării.
Dimensiuni, toleranțe și îmbinare
Un cadru solar nu este un simplu tub dreptunghiular. Profilul conține o fantă de sticlă, o șină de sprijin spate, un canal de drenaj și o suprafață exterioară pentru prindere. Fiecare dintre aceste zone are o toleranță care afectează calitatea modulului final. Dacă fanta de sticlă este prea mică, laminatul nu va sta bine. Dacă șina exterioară este prea largă, presiunea clemei nu se va răspândi uniform, iar cadrul se poate crăpa la ridicarea vântului.
- Adâncimea și lățimea fantei de sticlă: controlați cât de bine se așează laminatul și cât de mult material de etanșare rămâne după apăsare.
- Lățimea și planeitatea șinei exterioare: determinați potrivirea clemei și consistența cuplului.
- Unghiul de tăiere oblică și poziția găurii: trebuie să fie suficient de repetabile pentru a forma îmbinări etanșe la colț.
- Găuri de drenaj și plâns: împiedică acumularea de apă, dar trebuie debavurate pentru a nu tăia marginea sticlei.
Pentru o șină tipică a cadrului solar cu lățimea cuprinsă între 35 și 45 mm, producătorii serioși mențin lungimea profilului în plus sau minus 0,2 mm și unghiul de unghi în plus sau minus 0,1 grade. Când comparați ofertele, întrebați ce toleranțe sunt de fapt măsurate pe linia de producție. Un preț de extrudare foarte scăzut ascunde adesea rate mari de deșeuri în faza de tăiere și găurire în colț, ceea ce vă umflă costul final al modulului.
Tăierea CNC, frezarea, găurirea și filetarea sunt operațiuni standard pentru șinele de cadru solar. Acești pași se fac în mod normal înainte de anodizare sau acoperire cu pulbere, astfel încât finisajul să protejeze marginile prelucrate. O celulă de prelucrare integrată evită zgârieturile și daunele de manipulare care apar atunci când profilele lungi sunt mutate între subcontractanți separați.
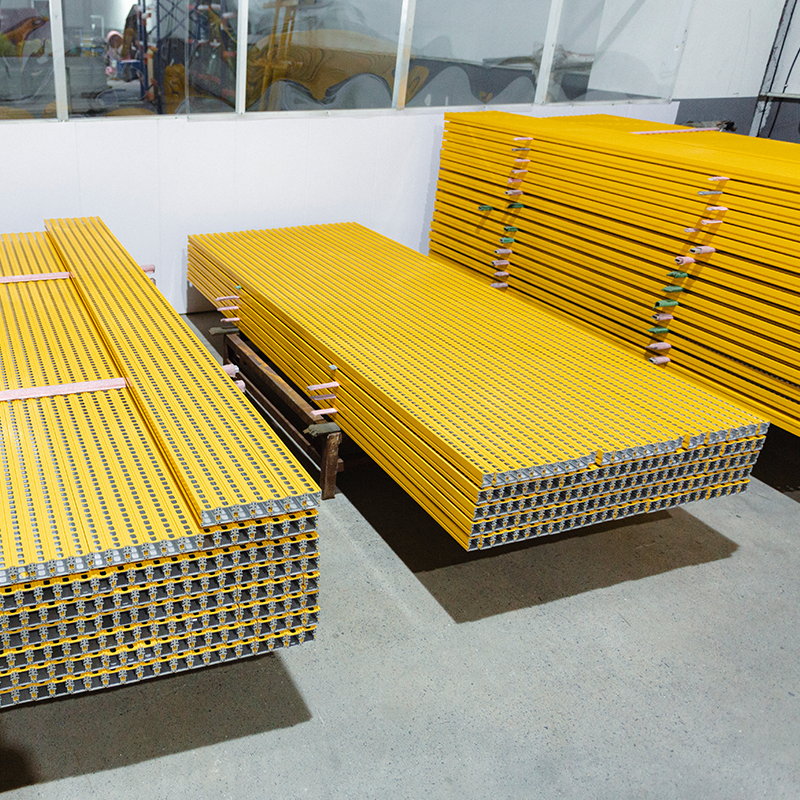 Servicii de prelucrare CNC pentru extrudarea aluminiului Yindu Aluminium oferă tăiere și prelucrare CNC de precizie pentru profile de aluminiu, cu tratamente suplimentare de suprafață, cum ar fi anodizarea și acoperirea cu pulbere. Esențial pentru fabricarea șinelor de cadru solar cu îmbinări precise. Vizualizare produs →
Îmbinările de colț din cadrele solare sunt de obicei asamblate cu chei de colț din oțel inoxidabil introduse în camere goale și apoi comprimate prin sertizare sau șuruburi. Zona de îmbinare are nevoie, de asemenea, de un etanșant butilic sau siliconic care să rămână flexibil de la minus 40 de grade Celsius la plus 85 de grade Celsius. Solicitați furnizorului de cadru un raport de testare la tracțiune la colț care să arate forța necesară pentru a separa un colț finit, nu doar un desen dimensional. Acest test vă spune dacă prelucrarea, potrivirea cheii și aplicarea de etanșare funcționează împreună ca un sistem.
Evaluarea unui producător de rame
Mulți cumpărători fac greșeala de a selecta un furnizor de cadru din aluminiu pentru panouri solare pe baza unui eșantion și a unei cotații mici. Această abordare ignoră riscurile ascunse în trasabilitatea aliajului, consistența acoperirii și precizia prelucrarii. Un furnizor de încredere ar trebui să poată documenta patru lucruri înainte de a emite o comandă de cumpărare.
- Sursa aliajului și trasabilitate: un certificat de fabrică pentru fiecare lot de extrudare și un număr de lot imprimat sau ștampilat pe profil.
- Controlul procesului de acoperire: înregistrarea băii de anodizare, densitatea curentului, calitatea etanșării și greutatea acoperirii pe metru pătrat.
- Calitatea prelucrării: un plan de eșantionare cu rapoarte dimensionale care arată lungimea, unghiul, poziția găurii și starea de debavurare.
- Compatibilitate cu asamblarea: un specimen de colț și un modul de testare care verifică potrivirea cu laminatul, etanșantul și clemele de montare.
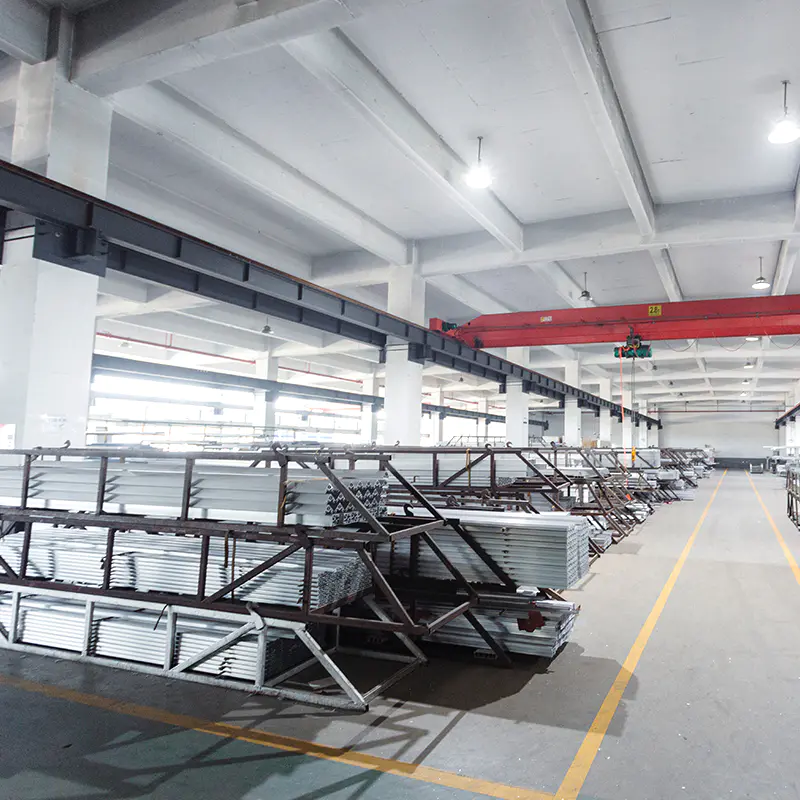
Un furnizor integrat care se ocupă de extrudare, tratarea suprafeței și prelucrarea CNC simplifică acest proces, deoarece o singură fabrică controlează întregul lanț de toleranță. Dacă apare o problemă dimensională, nu există loc pentru doi subcontractanți să se îndrepte unul spre celălalt. Aceeași fabrică poate răspunde, de asemenea, mai rapid atunci când aveți nevoie de o modificare a designului sau de o toleranță mai strânsă la un profil nou.
Când comparați producătorii, solicitați să inspectați gama lor reală de produse de extrudare. Doriți să vedeți dacă uneltele lor standard acoperă deja forme similare de cadru și dacă liniile lor de finisare pot atinge în mod constant culoarea și grosimea acoperirii necesare. Un furnizor cu o vastă experiență în diferite aplicații din aluminiu are mai multe șanse să înțeleagă cum o mică modificare a lățimii canelurii sau a geometriei colțului afectează performanța mecanică finală.
Un cadru de aluminiu pentru un panou solar nu este o marfă. Aliajul, tempera, acoperirea anodică și toleranțele de prelucrare contribuie la integritatea structurală și durata de viață a modulului. Definiți-vă în mod clar cerințele de performanță, verificați grosimile acoperirii și rapoartele dimensionale și testați întotdeauna o îmbinare de colț reală înainte de a efectua o comandă mare. Furnizorii cu extrudare internă, finisare și prelucrare CNC sunt mai bine poziționați pentru a livra cadre consistente, pentru a rezolva rapid problemele de calitate și pentru a sprijini fiabilitatea pe termen lung pe care clienții o așteaptă.
Postarea anterioară
Proprietăți fizice și proprietăți chimice ale aluminiului: un ghid practic de inginerie
Postarea următoare
Structură din aluminiu pentru montaj solar: un ghid practic de materiale și sfaturi de selecție
Adresa
Nr. 18, Parcul Industrial, satul Yanghua, orașul Nanxun, districtul Nanxun, orașul Huzhou, provincia Zhejiang, China
Meniu rapid
Abonați-vă la newslatter
Drepturi de autor © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Producători de extrudate de aluminiu personalizate

